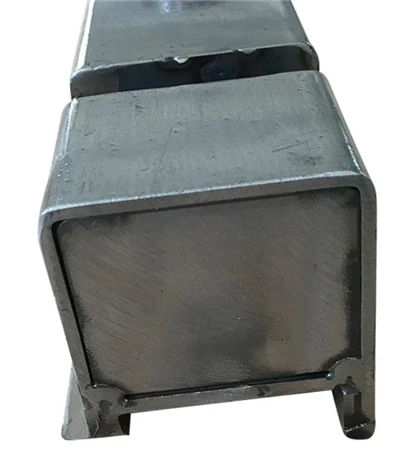
Вбудовані зварювальні пластини – це конструкційні сталеві пластини, приварені до головних шпильок, деформованих стержнів або анкерних смуг, відлитих за один рівень або спроектованих у збірні та відлиті-залізобетонні елементи. Вони функціонують як інтерфейси-перенесення критичного навантаження, з’єднують сталеві конструкції, збірні бетонні компоненти, архітектурні фасади та опори промислового обладнання для залізобетонних конструкцій. Переносячи навантаження на зсув, розтяг і момент безпосередньо в бетонне ядро, ці пластини забезпечують надійні точки кріплення для наступного -зварювання на місці або механічного кріплення болтами.
Основні характеристики продукту
Ефективність передачі навантаження:Багато{0}}розподіл напруги за допомогою приварених шпильок або безперервних арматурних анкерів, вбудованих глибоко в зону стиснення бетону.
Точність розмірів:Вирізання пластин, пробивання отворів і зварювання шпильок виконується на плазмових столах із ЧПК і автоматичних дугових зварювальних установках-з дотриманням строгих допусків вирівнювання.
Стійкість до корозії:Доступний у виконанні з голою вуглецевою сталлю, із заводським-ґрунтуванням або гарячим{1}}оцинкуванням (HDG), що відповідає міжнародним стандартам покриття для корозійних або зовнішніх середовищ.
Бетонна інтеграція:Розроблено з оптимальним інтервалом між анкерами та глибиною закладення, щоб запобігти локальному прориву бетону та забезпечити повну дію композиту.
Основні характеристики
|
Параметр |
Деталі специфікації |
|
Товщина пластини (т) |
Від 8 мм до 50 мм (нестандартні розміри доступні відповідно до структурного розрахунку) |
|
Розміри плити |
Стандартні розміри від 100х100 мм до 500х1000 мм; доступні індивідуальні розрізи профілю |
|
Типи якоря |
Бетонні анкери з головками (сумісні з AWS D1.1), деформовані арматурні стержні (арматура) і приварені зрізні шпильки |
|
Діаметр шпильки |
Від M10 до M30 (або стандартні конфігурації шпильок від 3/8 дюйма до 1 дюйма) |
|
Вантажопідйомність |
Engineered for ultimate limit state (ULS) shear loads up to 150 kN and tensile loads up to 120 kN, depending on embedment depth and concrete strength (f'c >= 25 МПа) |
Оцінки та стандарти
Сталеві пластини:Конструкційна вуглецева сталь ASTM A36, EN S235JR, S355JO та S355J2. Марки нержавіючої сталі (AISI 304 / 316) доступні за запитом.
Анкери та шпильки:ASTM A108 (клас 1015-1020), EN ISO 13918 (зрізні з’єднувачі типу SD).
Стандарти виробництва та зварювання:
Зварювання виконується сертифікованими зварювальниками відповідно до AWS D1.1 (код конструкційного зварювання - сталі) або EN ISO 3834 / ISO 9606.
Відповідність покриття, нанесеного гарячим цинкуванням: ASTM A123 / A123M або ISO 1461.
Додатки
З’єднання сталі--бетону:Кріплення конструкційних сталевих балок, колон і перемичок безпосередньо до бетонних стін або фундаментних плит.
Збірне бетонне будівництво:З’єднання збірних стінових панелей, шпангелів і подвійних трійників до первинних структурних каркасів.
Стійки для промислових труб і опори для обладнання:Кріплення важких механічних опор, кронштейнів кабельних лотків і балок підкранових доріжок на промислових підприємствах.
Архітектурні фасади та навісні стіни:Забезпечення надійних точок кріплення для кам’яних анкерних кронштейнів, панелей із залізобетону (GFRC) і металевих систем облицювання.
Якість і перевірка
Перевірка сировини:Сертифікати випробувань млинів (MTC, EN 10204 тип 3.1) перевірені на хімічний склад і механічну межу текучості перед випуском у виробництво.
Перевірка цілісності зварного шва:Візуальний контроль зварювання (VT), виконаний на 100% виробничих серій; не-руйнівний контроль (NDT), включаючи магнітно-порошковий контроль (MPI) або ультразвуковий контроль (UT), доступний для критичних структурних пластин.
Контроль розмірів і допусків:Калібровані координатні вимірювання та ноніус перевіряють товщину пластини, відстань між--центрами отвору, перпендикулярність шпильки та проекцію анкера в межах +/- 1.0 мм.
Перевірка цинкування:Товщина покриття, адгезія та однорідність перевірені за допомогою магнітних датчиків відповідно до стандарту ISO 1461.
Постачання та налаштування
Виготовлення на замовлення:Виготовляється виключно відповідно до робочих креслень (AutoCAD .dwg, .dxf, Tekla Structures .ifc, .stp або затверджені деталі PDF).
Оздоблення поверхні:Незакінчена (для лиття-зі сталі), анти{1}}корозійна робоча грунтовка або гаряче{2}}оцинковане.
Упаковка та логістика:Згруповані за структурною сіткою або позначенням фази, прив’язані до важких-фумігованих дерев’яних або сталевих піддонів, обгорнуті антикорозійною плівкою VCI для міжнародних морських перевезень.
Що повинні надати покупці
Для забезпечення точного проектування та швидкої пропозиції покупці повинні надати наступні параметри проекту:
Конструктивні цехові креслення:Моделі CAD або BIM із детальним описом розмірів пластин, розташування отворів і відстаней до країв.
Дані про розрахункове навантаження:Вимоги до граничного або робочого навантаження (осьовий натяг, сила зсуву та згинальні моменти), визначені інженером із записів (EOR).
Технічні характеристики бетону:Мінімальна міцність бетону на стиск (f'c) і товщина елемента.
Сервісне середовище:Внутрішнє сухе, зовнішнє вологе, прибережне морське або хімічно агресивне середовище для визначення необхідного захисту від корозії.
Кількість і графік доставки:Загальна кількість штук, етапи доставки партії та порт призначення.
FAQ
Популярні Мітки: вбудовані зварювальні пластини, виробники, постачальники, фабрика вбудованих зварювальних пластин