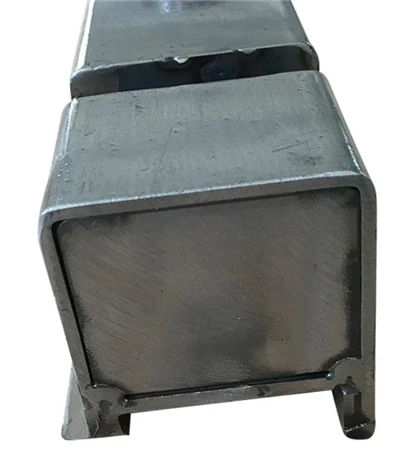
Зварювані арматурні муфти з’єднують арматурні стрижні безпосередньо з конструкційними сталевими елементами, включаючи плити колон, ковпаки паль, кесони та опорні плити. Розроблений зі скошеним-заступом для повного проплавлення конструкційних зварних швів, один кінець з’єднується з конструкційною сталлю, тоді як внутрішні паралельні різьби отримують різьбову арматуру на місці. Це механічне з’єднання замінює подвійні -шпильки та тривале з’єднання внахлест, усуваючи перевантаження сталі, одночасно передаючи повне навантаження розтягування та стиснення через межі конструкції.
Основні характеристики продукту
Контроль вуглецевого еквівалента:Виготовляється з низько{0}}вуглецевої зварюваної сталі (ASTM A108 клас 1018/1020 або AISI 1026), щоб забезпечити зварювання-без тріщин без використання спеціальних -протоколів попереднього нагрівання за стандартних умов.
Повна-передача навантаження:Розроблено для відповідності специфікаціям механічного з’єднання типу 2, що перевищує 125% заданої межі текучості арматурного стрижня (fy) і відповідає граничній міцності на розрив.
Геометрія зварної фаски:Оброблено зі стандартною скошеною підготовкою під кутом 45 градусів на зварюваному кінці, що забезпечує зварювання канавок із повним-проникненням відповідно до AWS D1.1 і AWS D1.4.
Паралельне різьбове з'єднання:Використовує внутрішню метричну або британську паралельну різьбу для прямого вирівнювання, мінімізуючи зміщення під час циклічного структурного навантаження.
Компактний профіль:Зменшує фізичні вимоги до зазору всередині міцно залізобетонних елементів і зон з’єднання металевих конструкцій.
Ключові характеристики
|
Характеристика / Параметр |
Стандартна специфікація |
|
Сумісні розміри арматури |
№4–№18 (номінальний діаметр прутка від 12 мм до 57 мм) |
|
Оцінки матеріалів |
ASTM A108 Клас 1018/1020, AISI 1026 або S355JR |
|
Тип різьби |
Метрична паралельна різьба (ISO 965) або імперська паралельна різьба UNC/UNF |
|
Кут підготовки шва |
45-градусний один-скіс фаски |
|
Врожайність |
Перевищує 100% заданого характеристичного плину арматури (fy) |
|
Міцність на розтяг |
Breaks reinforcement bar outside the joint area (>125% річних) |
|
Оздоблення поверхні |
Звичайна/чорна сталь, оцинкована або електро{0}}оцинкована; Пластикові кінцеві-заглушки в комплекті |
Оцінки та стандарти
AISC / AWS D1.1:Код конструкційного зварювання - Сталь (кваліфікація з’єднання-до-пластини).
AWS D1.4 / D1.4M:Код конструкційного зварювання - Арматурна сталь.
ACI 318 (тип 1 і тип 2):Вимоги будівельного кодексу для конструкційного бетону (механічні з’єднання повного розтягування/стиску типу 2).
BS EN 1992-1-1 (Єврокод 2):Проектування бетонних конструкцій - Загальні правила.
ISO 15835-1 / 2:Сталі для армування бетону - Арматурні муфти для механічного з’єднання прутків.
Додатки
З’єднання сталі--бетону:З’єднання арматури безпосередньо з конструкційними сталевими колонами, балками та косинками.
Вкладення фундаменту:Кріплення арматурних каркасів до конструкційних сталевих пластин у важких паліх, матових фундаментах і кесонах.
Композитна конструкція:З’єднання залізобетонних стін з конструкційними сталевими каркасами.
Ядерні та інфраструктурні роботи:Важкі фундаментні зв’язки, з’єднання опор мостів і точки кріплення кранових майданчиків вимагають високого опору динамічним навантаженням.
монтаж
Підготовка зварювання:Очистіть поверхню конструкційної сталі від окалини, іржі, фарби та вологи. Розташуйте з’єднувальну фаску врівень із сталевим елементом.
Польове зварювання:Виконайте повне проплавлення канавок або кутове зварювання навколо скошеної основи, використовуючи відповідні електроди з низьким -воднем (E70XX) відповідно до процедур AWS D1.1/D1.4. Дайте зварному виробу-охолонути природним шляхом.
Захист потоку:Тримайте внутрішню пластикову захисну пробку на місці під час зварювання та заливання бетону, доки не відбудеться вставлення різьби.
Залучення арматури:Зніміть захисний ковпачок, перевірте внутрішню різьбу на наявність сміття та вручну втягніть попередньо-оброблену паралельну-різьбову арматуру в муфту.
Кінцевий крутний момент:Затягніть арматуру за допомогою каліброваної труби або динамометричного ключа до вказаного значення крутного моменту, щоб досягти повного зачеплення без контргайки.
Якість і тестування
Сертифікація матеріалу:Звіти про випробування млина (MTR), надані згідно з EN 10204 3.1, із детальним описом хімічного теплового аналізу (C, Mn, P, S, Si) і розрахунки CEV.
Випробування на з'єднання на розтяг:Випробування на монотонний розтяг доводять, що руйнування на розтяг відбувається в основній арматурі, підтверджуючи ефективність з’єднання, що перевищує 125% fy.
Випробування на циклічні дії та ковзання:Випробування на втому та ковзання під час -високого циклу відповідно до критеріїв ISO 15835 (постійне ковзання<0.10 mm after loading).
Не-руйнівний контроль (NDT):Ультразвукове випробування (UT) і магнітно-порошкове випробування (MT) доступні для перевірки цілісності зварного шва на нестандартних вузлах.
Постачання та налаштування
Спеціальні профілі потоків:Крок, діаметр і довжина різьби підібрані відповідно до запатентованого обладнання для нарізання різьб -шинок або спеціальних структурних вимог.
Спеціальна підготовка країв:Кути скосу, змінені для горизонтального, вертикального або верхнього положення зварювання.
Відстеження матеріалу:Нанесення-температурного номера на окремі муфти для повного{1}}контролю якості проекту.
Захист упаковки:Різьбові отвори, закриті пластиковими кришками та упаковані у важкі-дерев’яні ящики або сталеві-піддони, щоб запобігти пошкодженню під час транспортування та корозії.
Що повинні надати покупці
Щоб створити точну технічну ціну та графік виробництва, надішліть:
Технічні характеристики арматури:Номінальний діаметр прутка, сорт прутка (наприклад, ASTM A615 Grade 60/80, Grade 500B/500C) і параметри обробки різьби.
Марка конструкційної сталі:Марка та товщина опорної плити або сталевого елемента (наприклад, ASTM A36, A572 Grade 50, S355).
Вимоги до підключення:Необхідний клас продуктивності з’єднання (наприклад, ACI Тип 1, ACI Тип 2 або категорія ISO 15835).
Захист поверхні:Бажана обробка (звичайна чорна сталь або електро{0}}оцинкована).
Обсяг і терміни замовлення:Загальна кількість на розмір бруска та цільовий робочий{0}}графік доставки.
FAQ
Популярні Мітки: зварні арматурні муфти, виробники, постачальники, фабрика зварювальних арматурних муфт